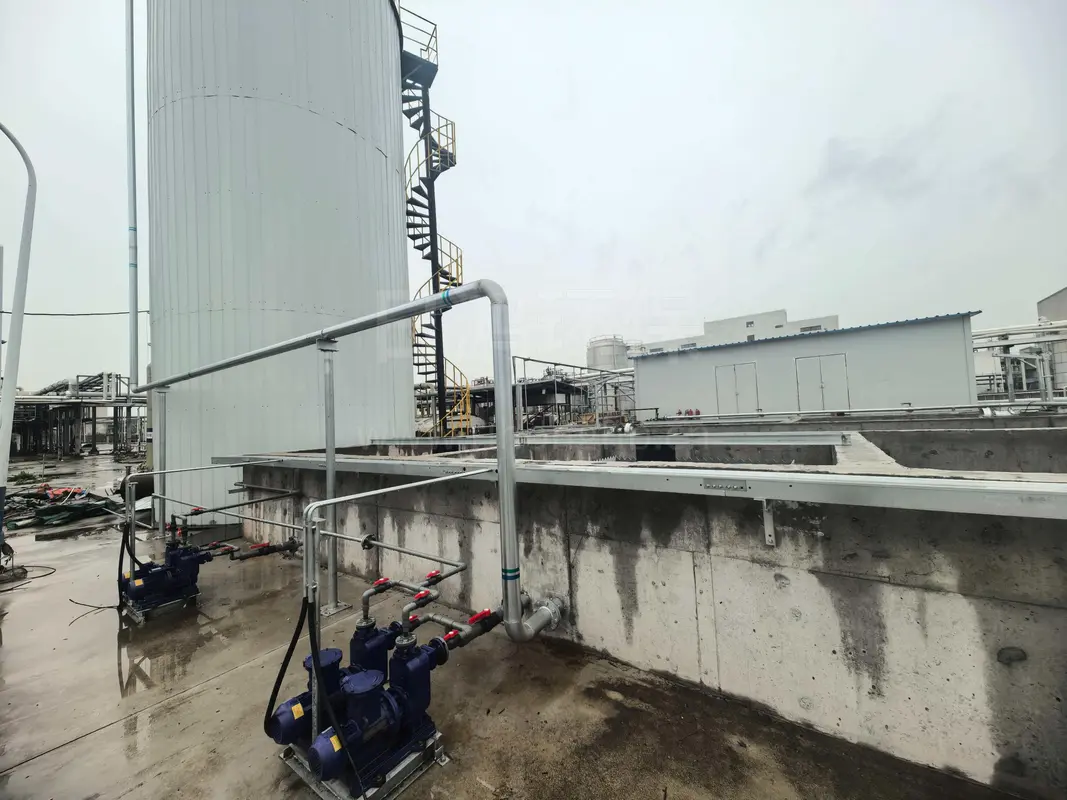
技术成熟:多年行业经验的沉淀,铸就了成熟的技术、优良的信誉与口碑
匠心制造:精细的工艺技术,流畅的生产加工配置,日久见品质
尽管各行业差异显著,工业废水仍有若干共性难题;日鸿在工艺设计上以"先识别、后分质、再组合"的思路逐一破解:
共性难题 | 对应处理原则 / 手段 |
|---|---|
污染物组分复杂、常含难降解有机物(如溶剂、中间体、卤代/芳烃类) | 高级氧化预处理(芬顿、臭氧、电催化)破链解毒、提升可生化性 |
浓度跨度极大(COD 从数百到数万 mg/L) | 分类收集、分质处理;高浓度母液单独限流预处理,避免冲击主体系统 |
含盐量高(高盐抑制生化) | 耐盐菌驯化;或膜浓缩 / MVR 蒸发结晶分盐,实现减量或零排 |
氨氮 / 总氮高 | A/O、两级 A/O 或 A²/O 强化硝化反硝化,必要时补碳源 |
含重金属、氟等无机污染物(新材料尤为突出) | 化学沉淀 / 硫化 + 混凝 + 深度除重除氟,保障特征因子达标 |
水量水质波动大、部分含抑菌/毒性物质 | 调节池均质均量、事故池缓冲;预处理解毒 + 污泥驯化,保障生化稳定 |
制药废水按品类可分为化学合成药、生物制药、中药提取、制药中间体等,共性特征是 COD 高(数千至数万 mg/L)、可生化性参差(B/C 约 0.2–0.5)、常伴高盐、高氨氮、含抑菌成分与溶剂/中间体残留(难降解)。 其中母液浓度极高且抑制性强,须单独收集、限流掺混并优先预处理。
典型工艺路线(示例):
分类收集(母液单独限流)→ 铁碳微电解 + 芬顿氧化(破链解毒、提可生化)/ 混凝沉淀 → 水解酸化 → UASB / IC 厌氧(削减主体 COD、副产沼气)→ A/O 脱氮 → 臭氧 / BAF 深度 → 达标排放
关键要点:① 母液高盐高浓须单独预处理,严禁直冲主体;② 抑菌性物质(如抗生素类)须先解毒再进生化或强化驯化;③ 厌氧段基本不脱氮、有机氮氨化会使氨氮略升,脱氮在 A/O 完成,属正常现象。
化工废水涵盖精细化工、农药、染料、涂料、石化等,特征是 成分极其复杂、浓度跨度大、常含高毒/高色度物质、可生化性差(B/C 常 < 0.3)、且多伴高盐与难降解有机物(苯系、卤代烃等)。 高级氧化预处理是这类废水的"破局关键"。
典型工艺路线(示例):
高级氧化预处理(芬顿 / 臭氧 / 电催化 ECO 破链提可生化)→ 混凝沉淀 → 厌氧(UASB / IC,耐盐驯化) → A/O 脱氮 → 深度(BAF / 臭氧 / 活性炭)→ 达标; 高盐废水另配套 MVR 蒸发结晶 / 膜浓缩分盐,实现减量或近零排放
关键要点:① 高级氧化目的是"把难降解变易降解",而非一次性降解到底,须与生化衔接;② 高盐工况优先评估分盐零排经济性,避免蒸发成本失控;③ 化工废水水质波动大,须设事故池与均质调节。
新材料行业(锂电、半导体/面板、光伏、碳纤维、功能涂层、稀土等)废水差异极大,往往同时叠加 重金属(镍钴锂等)、氟、有机溶剂、高盐、难降解 COD 多种特征,必须"一企一策"。可按主导污染物分线治理:
废水主线(按主导污染物) | 典型工艺路线(示例) |
|---|---|
含重金属 / 氟(锂电、半导体、光伏) | 化学沉淀 / 硫化 + 混凝絮凝 → 深度除重 / 除氟(钙盐 + 铝盐 / 专用吸附)→ 达标 |
高浓有机(涂层、碳纤维、溶剂类) | 高级氧化(芬顿 / 臭氧 / 电催化)→ 厌氧(UASB/IC)→ A/O → 深度 |
高盐(锂电电解液、光伏、清洗) | 膜浓缩 / MVR 蒸发结晶分盐,回收盐或近零排放 |
难降解(功能性助剂、络合有机物) | 臭氧 / 芬顿 / 电催化氧化(ECO)破链,再接生化或深度 |
关键要点:① 新材料废水常为"物化 + 生化 + 零排"组合工艺,单一手段难以达标;② 重金属/氟须作为特征因子单独设把关单元;③ 络合态重金属需先破络再沉淀,否则去除率低。
行业大类 | 典型水质难点 | 推荐核心工艺路线 | 关键装备 / 技术 |
|---|---|---|---|
制药(合成/生物/中药/中间体) | 高 COD、难降解、抑菌、高盐、高氮 | 铁碳微电解+芬顿 → 水解酸化 → UASB/IC → A/O → 臭氧/BAF | 微电解塔、芬顿、UASB、A/O、臭氧、BAF |
化工(精细/农药/染料/涂料) | 成分复杂、高毒、难降解、高盐、色度高 | 高级氧化 → 混凝 → 厌氧(耐盐) → A/O → 深度;高盐配蒸发分盐 | 芬顿/臭氧/ECO、IC、A/O、活性炭、MVR |
新材料(锂电/半导体/光伏等) | 重金属、氟、高盐、难降解、有机溶媒 | 除重除氟 / 高级氧化 / 蒸发分盐 按污染物分线组合 | 沉淀/除氟、ECO、膜、MVR、吸附 |
(延伸)园区集中污水站 | 多行业混合、差异大、监管难 | 一企一管分类收集 → 物化预处 → 厌氧 → A/O → 深度 + 智慧运维 | 分类收集计量、气浮、UASB、BAF、PLC |
* 上表为日鸿工业废水处理的代表性工艺选型,具体项目须依据原水化验、小试与正式设计确定,不限于上述组合。
① 一水一策、分类分质先识别主导污染物与水质跨度,分类收集、分质处理,高浓度母液单独限流,避免"一刀切"失效。
② 高级氧化破链解毒铁碳微电解、芬顿、臭氧、电催化(ECO)组合,把难降解/抑菌组分转化为易生化物质,打通生化瓶颈。
③ 厌氧减负 + 产沼UASB / IC 削减 60%–80% 主体 COD 并副产沼气,大幅降低好氧曝气能耗与运行成本。
④ 强化脱氮除特征因子A/O / 两级 A/O 应对高氨氮;除重、除氟、分盐单元保障重金属、氟与盐分等特征因子达标。
⑤ 深度把关 + 可提标臭氧 / BAF / 活性炭 / 膜 多级深度处理,应对水质波动并预留提标至更严标准空间。
⑥ 装备化 + 智慧运维核心单元模块化供货、工厂预制现场拼装;PLC 自控 + 在线监测,适应工业客户连续生产与少人值守需求。
价格因处理规模、水质水量、材质与配置不同而异,需根据您的实际工况定制报价。我们提供免费水质检测与方案设计,确认需求后 1 个工作日内给出详细报价。
处理量可按需定制,覆盖从每天几十吨到几千吨的多种规格(如 0.5–30 m³/h 等),支持非标设计,完全根据您的进出水要求匹配。
常规设备生产周期约 2–4 周,定制工程需视规模与工艺而定。我们会在合同签订时明确交期,并按节点推进设计、制造与发货。
包含。我们提供设备安装、系统调试、人员操作培训及环保验收协助,也可根据需求提供长期运维托管服务。
提供设备质保期与 7×24 小时技术热线,质保期内非人为故障免费维修;同时提供备品备件供应和定期巡检等增值服务。
日鸿环保可提供工业废水的水样化验、小试与定制化工艺设计,覆盖制药、化工、新材料等行业的难降解、高盐、高氨氮、含重金属/氟等典型工况,欢迎致电或留言获取项目报价与设备配置清单。
立即咨询 →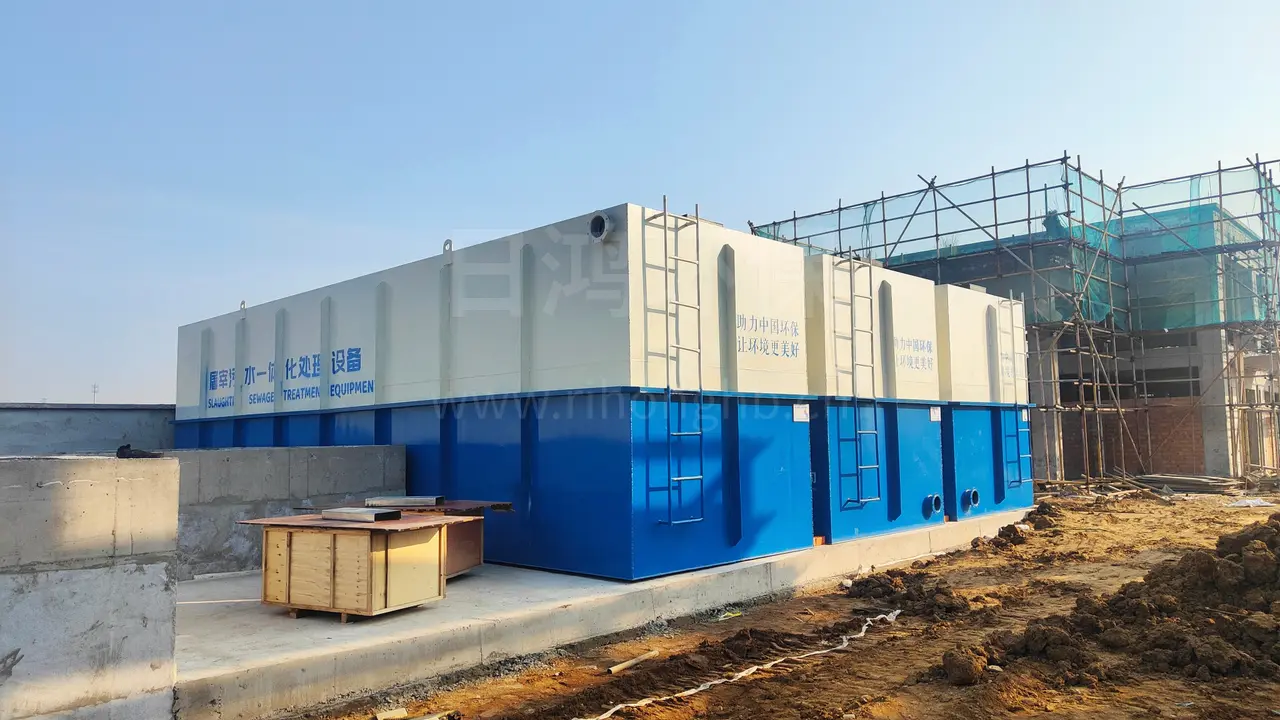
屠宰废水具有有机物浓度高、油脂与悬浮物含量高、氨氮较高、可生化性较好但易腐败发臭、且含致病微生物的典型特征, 同时受生产间歇、水量水质波动大、冬季水温偏低等工况影响。 针对该水质,本站主体工艺线为 "机械格栅 → 隔油池 → 调节池(加热保温)→ 溶气气浮 → 厌氧池 → A/O 好氧 → 二沉池 → 深度处理 → 消毒": 先以隔油 + 气浮去除动物脂肪与悬浮碎屑,为生化创造低油低 SS 进水; 由厌氧池 削减高浓度 COD 主体负荷并副产沼气; 随后由A/O 完成脱氮与剩余有机物降解;最后经深度处理与消毒保障达标排放。
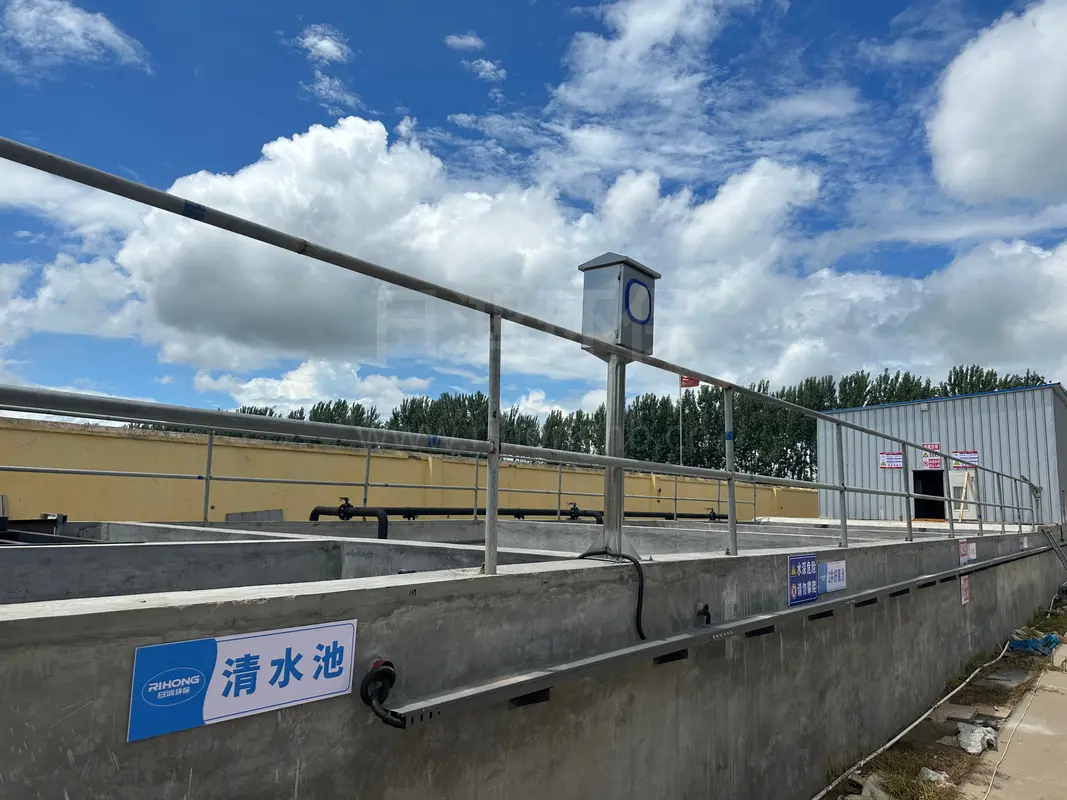
食品废水与工业废水最大的不同在于有机物浓度高但可生化性极好(B/C 常 0.5–0.8)、基本无毒、主要含蛋白质、糖类、油脂与悬浮物,且易腐败发臭, 因此处理思路是"以生化为主、物化为辅、能源回收":先除渣除油,再以厌氧(UASB / IC)削减主体负荷并副产沼气, 后接好氧(A/O、接触氧化)降解剩余有机物并脱氮除磷,末端深度处理与回用。 但由于油炸、调理品、卤肉、果汁等细分品类水质差异明显(油脂量、盐分、色度、pH、季节性各不相同),仍须分类识别、一水一策。 日鸿环保面向上述行业形成成套工艺,覆盖高油、高 SS、高色度、高盐、易腐臭、水量波动等典型难点。
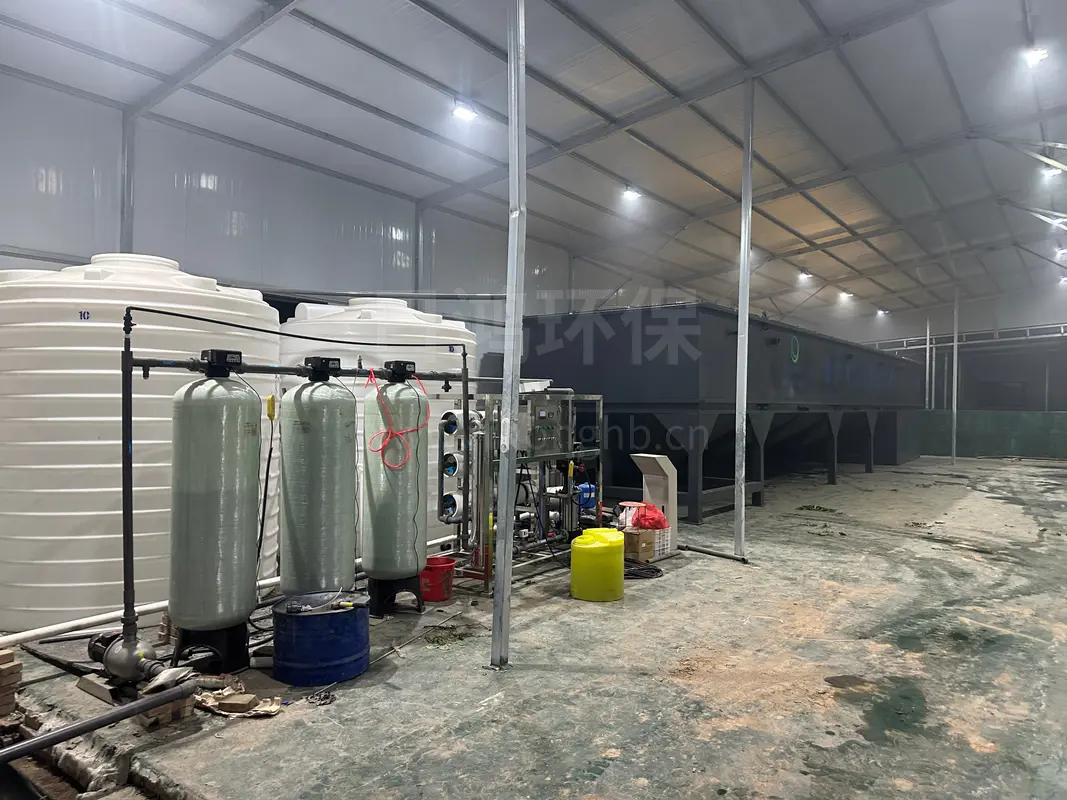
电镀废水是典型的重金属 + 氰化物 + 酸碱复合污染废水,核心难点一是污染物剧毒(六价铬、氰化物)、排放标准极严(GB 21900-2008 表3 总镍/六价铬均 ≤0.1 mg/L), 二是水质随镀种、镀液频繁切换、成分复杂、常含络合剂使重金属难以沉淀。 因此处理上"分类收集、分质处理"是第一原则——含氰、含铬、含镍、综合废水必须分流,禁止混排; 再依次经破氰(碱性氯化)、六价铬还原、调碱混凝沉淀去除重金属、砂滤炭滤、离子交换/膜法深度把关, 末端污泥属危险废物须规范处置。日鸿环保将以上单元集成为一体化、PLC 自控电镀污水处理设备,适配电镀、表面处理、线路板及金属加工企业。