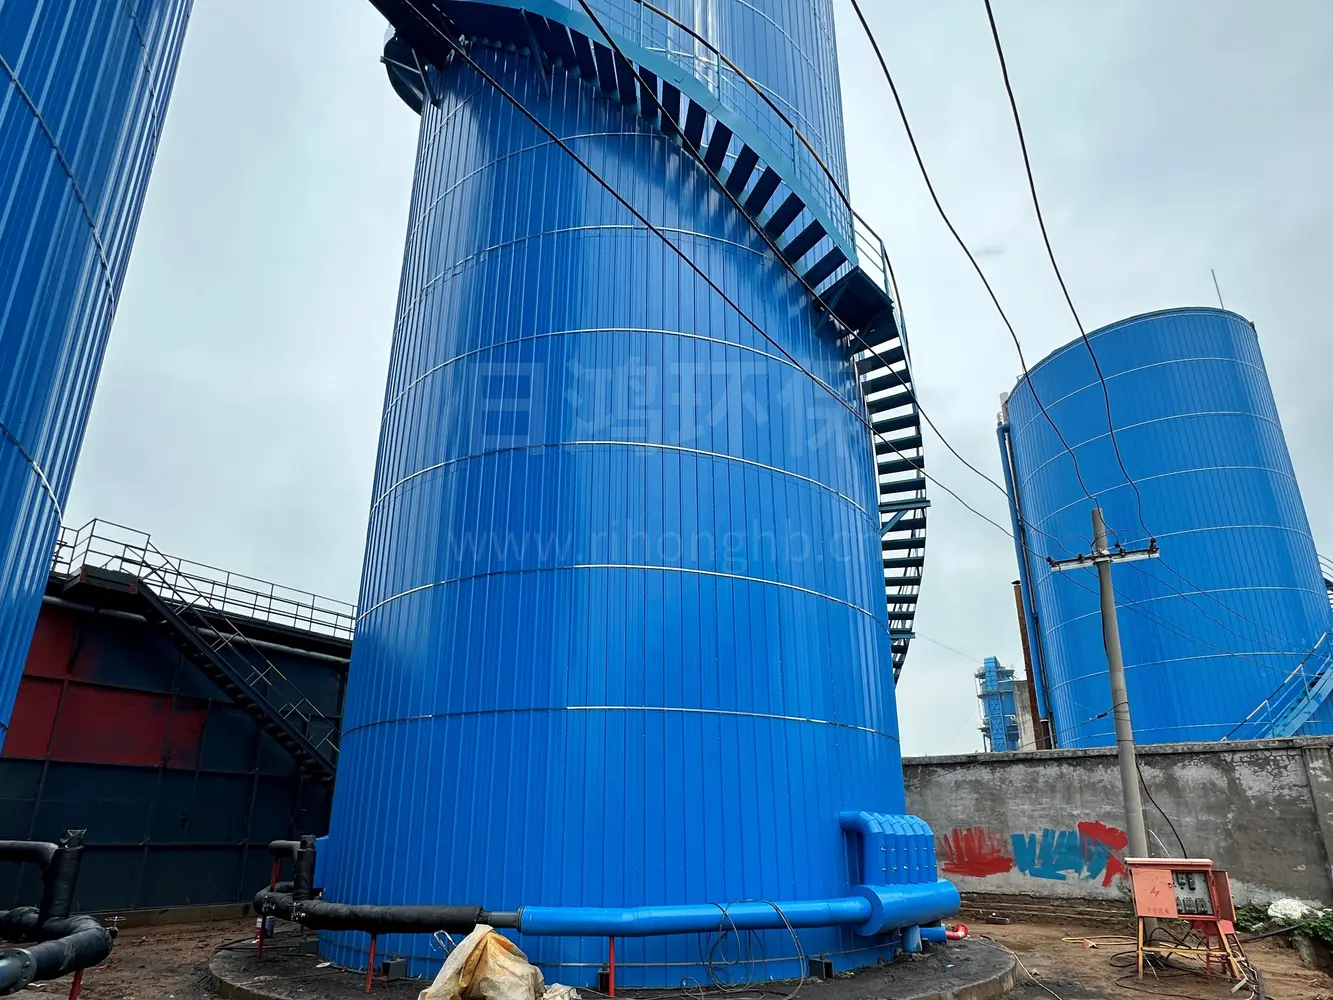
技术成熟:多年行业经验的沉淀,铸就了成熟的技术、优良的信誉与口碑
匠心制造:精细的工艺技术,流畅的生产加工配置,日久见品质
IC 厌氧反应器是一种第三代高效上流式厌氧反应器,罐体呈高径比大的瘦高形(H/D 通常 4–8)。内部由上下两级反应室与顶部气液分离器构成:下部第一反应室在高浓度颗粒污泥与高负荷下快速降解有机物并大量产气,沼气携带泥水混合物沿提升管上升,经顶部气液分离器将沼气导出、泥水混合液回流至罐底,形成内部循环(IC),强化传质并稀释进水;上部第二反应室在较低负荷下进一步把关。设备无填料、结构紧凑、占地小,是 UASB 的高效升级形态(负荷更高、占地更小,但造价与制造精度要求也更高)。
底部均匀布水:原水从反应器底部配水系统进入第一反应室,以适宜上升流速均匀分布。
第一反应室高负荷降解:高浓度颗粒污泥在下部高负荷区快速降解有机物,产生大量沼气。
沼气内循环提升:沼气裹挟泥水混合物沿提升管上涌,至顶部气液分离器分离沼气,泥水混合液回流罐底,形成内循环、强化传质并缓冲冲击。
第二反应室深度处理:未完全降解的有机物随内循环泥水进入上部低负荷反应室,进一步稳定去除。
三相分离:顶部三相分离器将沼气、处理水与污泥分离——沼气收集、污泥截留、清水溢流。
沼气利用与出水:沼气经稳压净化后用于发电或燃烧;澄清水排出进入后续好氧/深度处理达标。
流程示意:原水 → 底部布水 → 第一反应室高负荷产气 → 内循环提升(气液分离回流) → 第二反应室深度处理 → 三相分离 → 沼气利用 + 清水出水。
① 超高容积负荷内循环强化传质,容积负荷可达 15–30+ kgCOD/(m³·d),远超常规 UASB。
② 占地极小高径比瘦高罐体,同等处理规模占地仅为 UASB 的 1/2–1/3。
③ 抗冲击能力强内循环回流稀释进水,对水质、水量波动缓冲性好。
④ 启动快、效率高颗粒污泥浓度高、传质好,启动与恢复较迅速,COD 去除率 80%–90% 以上。
⑤ 产沼气,能源回收同步产甲烷,可发电或燃烧利用,降碳增益。
⑥ 无填料,易维护结构简单、无堵塞风险,运行管理相对便利。
项目 | 典型范围 / 说明 |
|---|---|
适用 COD 浓度 | 约 2000 mg/L 以上(中高浓度有机废水) |
容积负荷(中温) | 约 15 – 30+ kgCOD/(m³·d)(远高于 UASB) |
高径比 H/D | 约 4 – 8(瘦高型罐体) |
水力停留时间 HRT | 数小时至 1 天(随浓度与设计) |
运行温度 | 中温约 30–38℃(宜 35℃±2) |
COD 去除率 | 约 80% – 90% 以上(依可生化性) |
沼气产率 | 约 0.35 – 0.5 m³/kgCOD(去除) |
沼气甲烷含量 | 约 50% – 70% |
主体形式 | 钢制/混凝土高径比罐体,含两级反应室与内循环系统 |
注:以上为典型工程范围参考值,实际运行受进水浓度、可生化性、温度、碱度与接种污泥等影响,具体以设计计算与启动调试确定。
行业 / 废水类型 | 适用说明 |
|---|---|
啤酒 / 饮料废水 | 高 COD、易降解,IC 经典应用场景 |
淀粉 / 制糖废水 | 高浓有机,占地受限时优选 IC |
造纸 / 制浆废水 | 高浓有机,需控抑制物浓度 |
化工 / 制药有机废水 | 可生化性良好者,高负荷降负 |
食品发酵废水 | 柠檬酸、味精、氨基酸等,易降解 |
酵母 / 酒精废水 | 超高浓度,IC 高效厌氧前置 |
垃圾渗滤液 | 厌氧预处理,降负荷、提可生化性 |
适合:中高浓度、可生化性好的有机废水,且对占地、负荷、抗冲击要求高的项目;与 UASB 相比更适合高负荷紧凑布置场景。
需留意:① 造价高于 UASB,对罐体制造精度、布水与内循环结构要求更高;② 对悬浮物(SS)、硫酸盐、氨氮及有毒抑制物较敏感,进水需预处理与水质调控;③ 低温显著降低效率,宜保温或加热至中温运行;④ 厌氧出水仍含污染物,须衔接好氧/深度处理方可达标;⑤ 启动需接种颗粒污泥并经历驯化过程,应预留调试周期;⑥ 与 CSTR 区分——IC 无搅拌、高径比瘦高、依赖颗粒污泥与内循环、负荷最高占地最小,含固/黏性物料耐受不如 CSTR。
选型建议:按进水 COD、可生化性与温度确定负荷与容积;中温运行优先;重视布水均匀性、内循环与两级反应室设计;与后段好氧、沼气净化利用统筹规划。
价格因处理规模、水质水量、材质与配置不同而异,需根据您的实际工况定制报价。我们提供免费水质检测与方案设计,确认需求后 1 个工作日内给出详细报价。
处理量可按需定制,覆盖从每天几十吨到几千吨的多种规格(如 0.5–30 m³/h 等),支持非标设计,完全根据您的进出水要求匹配。
常规设备生产周期约 2–4 周,定制工程需视规模与工艺而定。我们会在合同签订时明确交期,并按节点推进设计、制造与发货。
包含。我们提供设备安装、系统调试、人员操作培训及环保验收协助,也可根据需求提供长期运维托管服务。
提供设备质保期与 7×24 小时技术热线,质保期内非人为故障免费维修;同时提供备品备件供应和定期巡检等增值服务。

面对酒精、淀粉、屠宰、养殖、食品加工等高浓度、难生化前处理的有机废水,以及市政污泥、餐厨垃圾的减量化处置,传统好氧工艺能耗高、污泥产量大。CSTR(Continuous Stirred Tank Reactor,完全混合式厌氧反应器)以"全混搅拌 + 中温/高温厌氧消化 + 沼气能源回收"为核心,在密闭罐体内将有机物转化为清洁能源沼气,实现"降污染"与"产能源"双重收益。
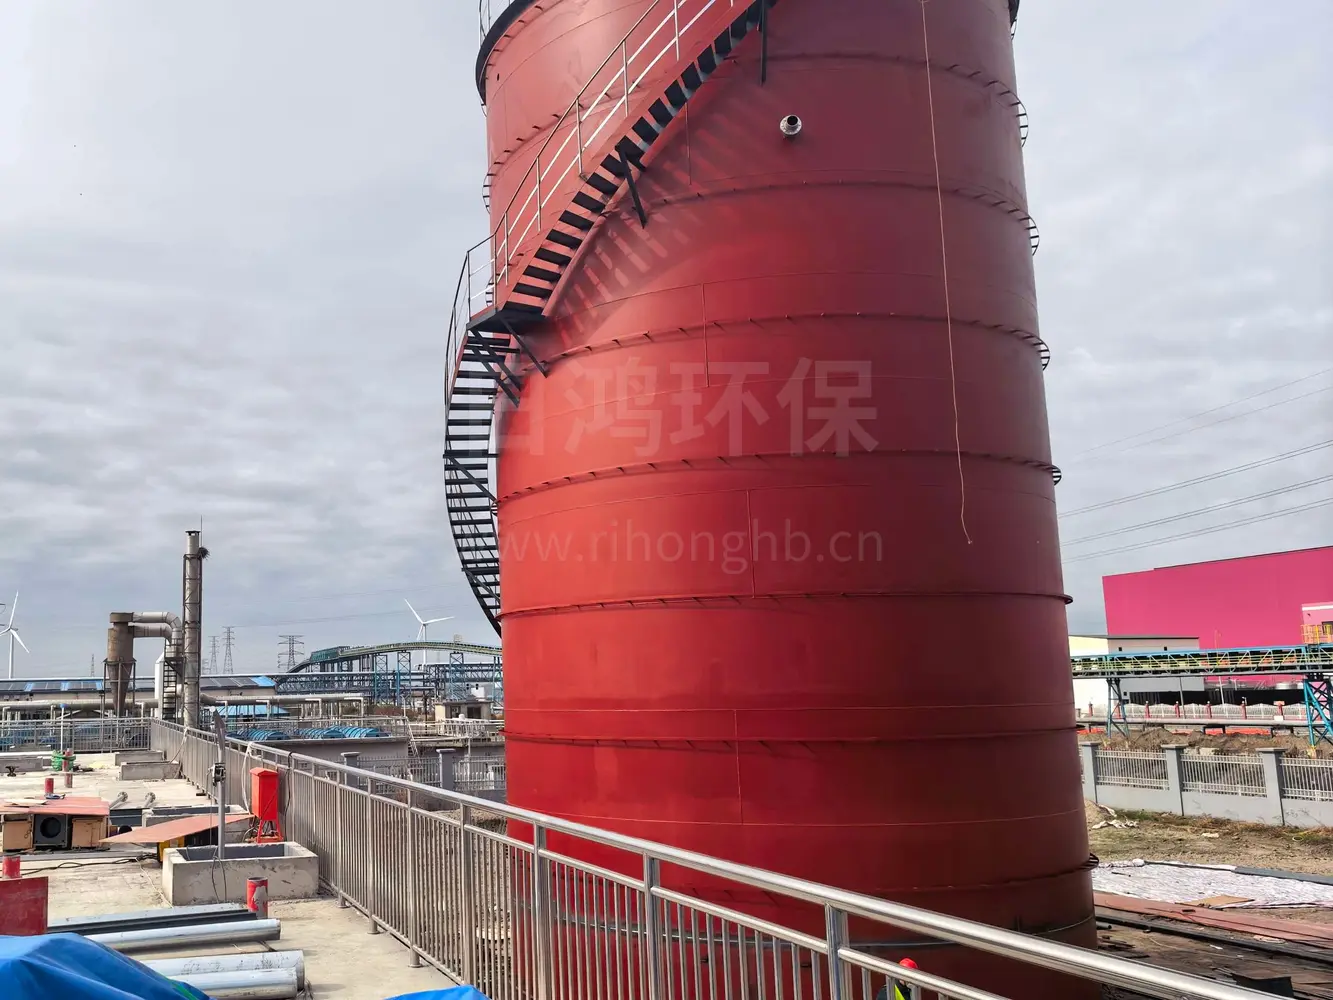
食品、酿造、养殖、造纸、发酵等行业的高浓度有机废水,若采用好氧工艺往往面临"电耗高、污泥多、运行贵"的三重压力。UASB(Upflow Anaerobic Sludge Blanket,上流式厌氧污泥床)以"高浓度颗粒污泥床 + 三相分离器 + 无需曝气"为核心,在密闭反应器内将有机物高效降解并同步回收沼气,是中高浓度有机废水"减污、降碳、产能"的优选厌氧单元。