上流式厌氧污泥床(UASB)反应器发布:高浓有机废水的高效处理方案
食品、酿造、养殖、造纸等行业的高浓度有机废水,若采用好氧工艺往往面临"电耗高、污泥多、运行贵"的三重压力。 污师环保推出上流式厌氧污泥床(UASB)反应器,以高浓度颗粒污泥床 + 三相分离器为核心, 在无需曝气的前提下实现有机物高效降解,并同步回收沼气能源,是中高浓度有机废水"减污、降碳、产能"的优选单元。
一、产品定位
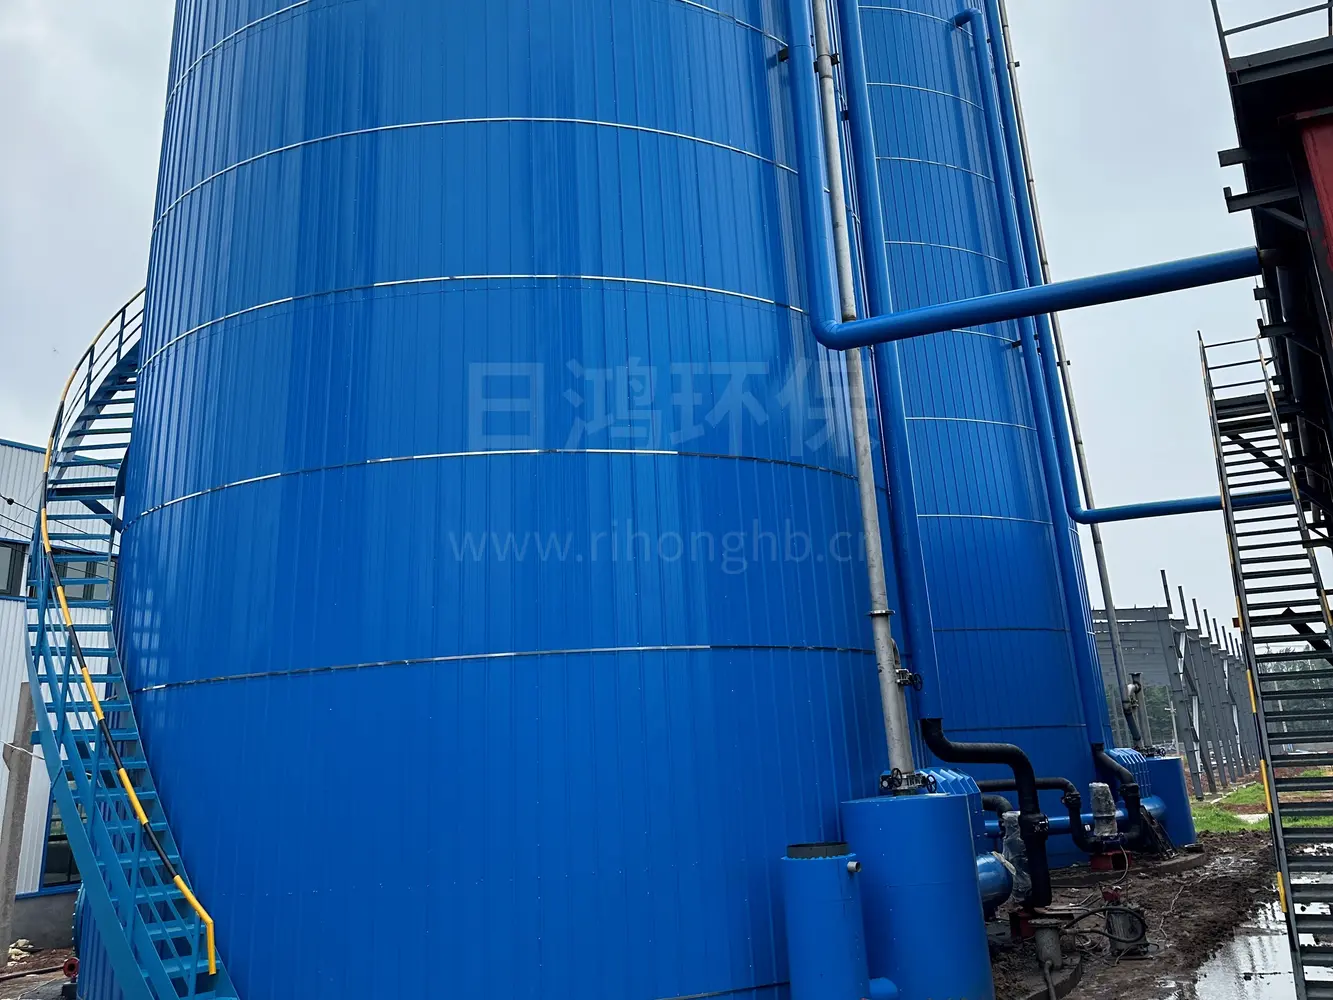
UASB 是一种上流式厌氧污泥床反应器:废水自下而上穿过由高浓度厌氧颗粒污泥构成的污泥床, 有机物被厌氧微生物逐级降解并产生沼气;反应器顶部设有三相分离器,将沼气、处理水与污泥高效分离—— 沼气收集利用、污泥截留回流、清水溢流排出。设备无填料、无曝气装置、剩余污泥量少,结构简洁且运行稳定。
二、工作原理
底部均匀布水:原水经配水系统从反应器底部均匀进入,以适宜的上升流速向上流动,避免沟流与短流。
厌氧降解:废水自下而上穿过高浓度颗粒污泥床,有机物在厌氧微生物作用下被分解,生成以甲烷(CH₄)和二氧化碳(CO₂)为主的沼气。
三相分离:混合液升至顶部三相分离器,沼气被收集导出;污泥絮体依靠重力沉淀并回流至污泥床,保持床层浓度;澄清水从集水槽溢流排出。
沼气利用:收集的沼气经稳压、净化后,可用于发电、锅炉燃烧或火炬燃烧处理,实现能源回收与碳减排。
流程示意:原水 → 底部均匀布水 → 颗粒污泥床厌氧降解(产沼气) → 三相分离器(气/液/固分离) → 沼气利用 + 清水出水
三、核心优势
高负荷高效率容积负荷高,对中高浓度有机废水 COD 去除率可达 80%–90% 以上。
无需曝气,节能显著厌氧过程不消耗氧气,相比好氧工艺大幅降低电耗与运行成本。
产沼气,能源回收降解有机物同步产甲烷,可发电或燃烧利用,变废为能。
剩余污泥少厌氧产泥量远低于好氧,污泥处置量与成本显著下降。
无填料,易维护结构简单、无堵塞风险,启动与运行管理相对便利。
适应中高温中温(约 35℃)运行效率最佳,亦可在常温条件下稳定运行。
四、主要技术参数
项目 | 参数范围 / 说明 | 备注 |
|---|---|---|
适用 COD 浓度 | 约 1500 mg/L 以上(中高浓度有机废水) | 过低浓度经济性差 |
容积负荷(中温) | 约 5 – 15 kgCOD/(m³·d) | 依水质与温度 |
水力停留时间(HRT) | 数小时至数天 | 随浓度与设计 |
运行温度 | 中温约 30–38℃(宜 35℃±2);或常温 | 低温效率下降 |
COD 去除率 | 约 80% – 90% 以上 | 依可生化性 |
沼气产率 | 约 0.35 – 0.5 m³/kgCOD(去除) | 理论估算值 |
沼气甲烷含量 | 约 50% – 70% | 可燃烧利用 |
上升流速 | 依布水与三相分离器设计 | 防沟流/短流 |
*上述为典型范围参考值,实际运行受进水浓度、可生化性、温度、碱度与接种污泥等影响,具体以设计计算与启动调试确定。
五、典型应用场景
行业 / 废水类型 | 主要特点 |
|---|---|
食品 / 酿造废水 | 淀粉、制糖、啤酒、饮料等,高 COD、易降解 |
养殖 / 屠宰废水 | 高浓度有机、含悬浮物 |
造纸 / 制浆废水 | 高浓有机,需控抑制物 |
发酵类废水 | 柠檬酸、味精、氨基酸等 |
部分化工 / 制药有机废水 | 可生化性良好者 |
垃圾渗滤液 | 厌氧预处理,降负荷、提可生化性 |
六、选型建议
UASB 适合中高浓度、可生化性好的有机废水;对悬浮物(SS)、硫酸盐、氨氮及有毒抑制物较为敏感,进水需做好水质调控与预处理。 低温会显著降低处理效率,宜采取保温或加热至中温运行;厌氧出水通常仍含一定污染物,一般需衔接好氧或深度处理单元方可达标排放。 启动期需经历较长的污泥接种、驯化与颗粒化过程,应预留足够的调试周期。